Содержание
Введение
«Сколько стоит пресс-форма?» — самый частый вопрос заказчиков. Назвать цену пресс-формы, не видя изделия, — примерно, как назвать цену дома, не зная, сколько в нём этажей. Простая форма для мелкой детали и многогнёздная горячеканальная форма для крышек могут отличаться по цене в десятки раз.
В этой статье мы не будем давать абстрактный «прайс». Вместо этого разберём, из чего складывается стоимость, как устроена структура цены, как снизить затраты без потери качества и как получить честный расчёт.
Структура цены пресс-формы
Цена формы — это в первую очередь оплата не металла, а инженерного труда и машинного времени. Сталь в форме стоит от нескольких процентов до трети её цены. Всё остальное — проектирование, ЧПУ-обработка, электроэрозия, слесарная пригонка, испытания.
Если разложить стоимость типичной формы на части, получится примерно так:
| На что | Какая доля бюджета | Что включает |
| Работа станков: фрезерование, электроэрозия, шлифование | 40-55% | ЧПУ-фрезерование, токарная обработка, шлифовка, координатное сверление, прошивная и проволочная электроэрозия, изготовление электродов, закалка, азотирование, полировка |
| Сталь, стандартные комплектующие, горячий канал | 20-35% | Сталь плит и формообразующих, заготовки, горячеканальная система, нормали, толкатели, пружины, крепёж |
| Проектирование и анализ литья | 10-15% | 3D- модель формы, DFM-анализ технологичности изделия, расчёт охлаждения, симуляция заполнения, КД, управляющие программы для ЧПУ |
| Сборка, пригонка, испытания | 10-15% | Слесарная сборка, пригонка сопряжений, опрессовка, пробные отливки, отладка режимов, корректировки |
| Логистика и накладные расходы | 5-10% | Доставка, документация по качеству, управление проектом |
Видно, что основная часть — машинное время и квалифицированный труд. Поэтому сложность изделия влияет на цену сильнее, чем его размер: деталь плюс-минус 20 мм по габариту может уложиться в тот же блок формы, а вот лишний ползун или зеркальная поверхность добавляют дни работы, которые невозможно сократить.
Полезно смотреть на цену формы как на сумму трёх независимых блоков:
- Инженерия — то, что определяет, будет ли форма работать.
- Производство — то, что определяет, сколько это стоит по факту.
- Комплектация — то, что определяет, как долго и стабильно форма проработает.

7 факторов, которые определяют стоимость
Габариты и сложность изделия
Насколько влияет: от 1,5 до 5 раз при переходе от мелкой простой детали к крупной сложной.
Габарит изделия напрямую задаёт размер блока формы. Если деталь 80×60×30 мм, формообразующие вставки и плиты могут быть 200×200 мм; если деталь 400×300×120 мм — речь уже о плите 600×600 мм и более, а масса стали растёт не в 3, а в 8-10 раз. Отсюда — стоимость материала, стоимость грузоподъёмных операций, требования к ТПА (усилие смыкания, межколонное расстояние, высота формы), а значит и к транспортировке.
На трудоёмкость сильнее габарита влияет геометрия поверхности:
- Свободные формы и 3D-поверхности — фрезерование шаровыми фрезами с малым шагом, долгие проходы чистовой обработки, ручная доводка.
- Глубокие тонкие рёбра — требуется электрод и электроэрозионная прошивка, потому что фреза не достаёт; тонкие электроды быстро изнашиваются, их нужно несколько.
- Мелкий рельеф, текстура, микроканавки — либо гравировка, либо травление; отдельная операция и отдельный бюджет.
- Толстостенные детали — глубокое охлаждение, риск утяжин, иногда приходится закладывать больше каналов охлаждения и более сложную схему.
- Тонкостенные детали (менее 1 мм) — высокие требования к заполняемости, повышенное давление, часто необходимость горячего канала.
Отдельная строка — усадка и коробление: если деталь геометрически нестабильна, конструктор формы закладывает корректировку геометрии, а это дополнительные итерации проб и правок.
Количество гнёзд
Насколько влияет: форма на 8 гнёзд дороже одногнёздной примерно в 2-3 раза, но не в 8.
Число гнёзд (гнездность) — это компромисс между стоимостью формы и себестоимостью изделия. Часть затрат при увеличении гнездности остаётся общей: корпус формы, плиты, направляющие колонки, система выталкивания, узел смыкания, крепление к ТПА, система охлаждения в целом. Прибавляются только дополнительные формообразующие вставки, сопла, элементы литниковой системы и балансировка.
Ориентировочные соотношения (цифры условные, для сопоставимой детали):
| Число гнёзд | Относительная стоимость формы, млн. р. | Себестоимость одной детали | Когда оправдано |
| 1 | 1,0 | максимальная | Крупные детали, пробные партии, малые тиражи |
| 2 | 1,2-1,4 | ниже на 30-40% | Малые и средние серии |
| 4 | 1,6-2,0 | ниже на 50-60% | Средние серии, стабильный спрос |
| 8 | 2,2-3,0 | ниже на 60-70% | Серийное производство |
| 16 | 3,5-5,0 | ниже на 70-80% | Массовое производство мелких деталей |
| 32 и более | 5,0-8,0 | минимальная | Крупносерийное производство, пробки, колпачки, дозаторы |
Важные технические ограничения:
- Балансировка литниковых каналов. В небалансированной форме гнёзда заполняются неравномерно: одни перепрессовываются, другие недоливаются. Разбалансировка лечится конструкцией литника — это проектная работа, а не «доработка на месте».
- Тепловой баланс. Чем больше гнёзд, тем сложнее обеспечить одинаковую температуру по всем гнёздам, а значит и одинаковые размеры деталей.
- Усилие смыкания. Площадь отливки в плане умножается на число гнёзд — требуется ТПА с большим усилием. Иногда многогнёздная форма тянет за собой покупку нового станка.
- Точность разводки. Для деталей с жёсткими допусками многогнёздная форма требует более дорогой механики и более частого контроля.
Правило простое: гнездность выбирают под годовой объём и срок жизни изделия, а не «на вырост». Форма на 16 гнёзд, работающая раз в месяц, окупается хуже, чем форма на 4 гнезда, работающая каждый день.
Литниковая система
Насколько влияет: горячеканальная система удорожает форму на 20-60% (для многогнёздных — иногда вдвое), но снижает себестоимость детали.
- Холодноканальная (2-плитная) — самый простой и дешёвый вариант. Литник застывает вместе с деталью и либо удаляется вручную, либо отделяется при выталкивании. Минусы: расход материала на литник (5-30% объёма отливки), дополнительное время цикла на охлаждение литника, следы на детали.
- Холодноканальная 3-плитная — литник отделяется автоматически при раскрытии, удобнее для многогнёздных форм с центральным впрыском, но добавляет плиту и механику.
- Горячеканальная — расплав остаётся горячим в коллекторе и соплах до следующего цикла. Дороже: сам коллектор, сопла (от 1 до 32+ зон), контроллер с зонами нагрева, термопары, кабели, иногда игольчатые затворы с пневмо- или гидроприводом.
- Комбинированная — горячий коллектор + холодные впуски в гнездо. Компромисс по цене и качеству.
Что даёт горячий канал:
| Параметр | Холодный канал | Горячий канал |
| Стоимость формы | ниже на 20-60% | выше |
| Расход материала | +5-30% на литник | практически без отходов |
| Время цикла | дольше (охлаждение литника) | короче на 10-30% |
| Следы на детали | есть | минимальны |
| Требования к обслуживанию | низкие | выше (нагрев, термопары) |
| Автоматизация | ограничена | полная |
Для многогнёздных и тонкостенных форм горячий канал часто единственно правильное решение: без него деталь просто не заполняется, а литниковая система становится неподъёмной по массе. Сравнение систем — в статье «Горячий канал — холодный канал».
Поднутрения и механика
Насколько влияет: каждый дополнительный механизм — плюс 3-15% к цене формы; боковые отверстия и защёлки в сумме удорожают форму на 10-40%, а в сложных случаях —- больше.
Поднутрение — это элемент геометрии, который мешает детали выйти из формы при простом раскрытии. Чтобы его оформить, нужна механика:
- Ползуны (горизонтальные подвижные плиты) — самые распространённые. Требуют направляющих, клиновых замков, ограничителей хода, иногда дополнительного охлаждения.
- Наклонные толкатели и наклонные колонки — дешевле ползунов, но ограничены по ходу и нагрузке.
- Гидроцилиндры — когда ход большой или движение нестандартное (в том числе под углом). Плюс гидростанция, плюс управление.
- Механизмы свинчивания резьбы — отдельный узел с приводом, шестернями или сервоприводом. Заметно дороже простого оформления резьбы вставками.
- Телескопические и многоступенчатые толкатели — для глубоких тонкостенных деталей.
- Туннельные литники, «прыгающие» впуски — оформляются без дополнительной плиты, но требуют точного расчёта упругого хода.
- Ручные вставки — самый дешёвый способ оформить поднутрение, но он убивает автоматизацию: оператор вынимает вставку руками каждый цикл.
Каждый механизм — это не только детали, но и проектные часы, пригонка и риск поломки. Опытные конструкторы стараются сначала «вылечить» поднутрение изменением геометрии детали (уклон, разъём, перемычка), и только потом закладывают ползун.
Материал формы
Насколько влияет: от 1,5 до 4 раз между алюминием и закалённой нержавеющей сталью.
Материал выбирают не «чем дороже, тем лучше», а под ресурс, абразивность пластика и требования к качеству поверхности.
| Материал | Типичный ресурс | Где применяют |
| Алюминий 5083, 7075 | 10-50 тыс. циклов | Прототипы, мелкие серии, крупногабаритные детали с низким тиражом |
| Сталь 40Х, 45 (без закалки) | 50-300 тыс. циклов | Плиты, ненагруженные вставки, простые формы |
| P20 / 1.2311 / 1.2738 (предварительно улучшенные) | 300-500 тыс. циклов | Универсальные формы средних серий, крупные корпуса |
| 1.2344 / H13, 1.2343 | 500 тыс. — 1 млн+ | Нагруженные формы, горячеканальные системы, литьё с высокими температурами |
| S136 / 1.2083, X12МФ | 1 млн+ | Прозрачные изделия, медицинские и пищевые пластики, агрессивные среды |
| NAK80, 1.2767 | 500 тыс.+ | Детали с высокими требованиями к полировке и текстуре |
| Бериллиевая бронза, медь | — | Вставки-теплоотводы в проблемных зонах охлаждения |
Дополнительно цену формируют:
- Термообработка — объёмная закалка формообразующих (обычно 48–52 HRC), отпуск, иногда цементация.
- Азотирование и поверхностное упрочнение — повышает стойкость к истиранию, особенно при стеклонаполненных пластиках.
- Покрытия — хромирование, никелирование, PVD-покрытия (TiN, CrN) для снижения трения и защиты от коррозии.
- Импортные нормали — направляющие колонки, толкатели, пружины, замки, упоры, счётчики циклов. Здесь разница в цене между бюджетными и премиальными комплектующими может достигать двукратной.
Отдельный фактор — абразивность материала. Полиамид со стекловолокном (PA-GF30), POM с тальком, PEEK изнашивают форму в разы быстрее, чем ABS или PP. Для таких материалов либо берут более твёрдую сталь, либо заранее проектируют сменные изнашиваемые вставки.
Требования к точности и поверхности
Насколько влияет: от 10 до 50% к трудоёмкости изготовления.
- Допуски. Форма, рассчитанная на ±0,3 мм, и форма на ±0,02 мм — это разный парк станков, разное количество контрольных операций и разная доля ручной доводки. Жёсткие допуски оправданы только на функциональных размерах: посадочные поверхности, сопряжения, замки. Всё остальное лучше делать свободнее.
- Класс поверхности. Зеркальная полировка под прозрачные изделия (литьё PMMA, PC, PS) требует ручной работы высокой квалификации — иногда до 40% времени формообразующей. Матовые и структурированные поверхности дешевле, но требуют травления или лазерной гравировки.
- Текстурирование. Фотохимическое травление по эталону, воспроизведение текстуры кожи, дерева, soft-touch. Отдельная операция, отдельный поставщик, отдельный бюджет.
- Гравировка. Логотипы, маркировка, дата-колёса, номера гнёзд. Различают литую гравировку (в форме) и лазерную (на детали) — стоимость и стойкость разные.
- Точность совмещения. Смещение формообразующих частей, зазоры в разъёме, качество направляющих — прямо влияют на облой и внешний вид детали.
- Контроль. Для точных форм добавляются КИМ-измерения, контроль по эталонам, изготовление контрольных образцов.
Требуемый ресурс
Насколько влияет: от 1,5 до 3 раз между формой на 50 тыс. и формой на 1 млн циклов.
Ресурс — это не только сталь. Это целый комплекс решений:
- Марка и твёрдость стали формообразующих и плит.
- Термообработка и покрытия — поверхностная твёрдость определяет износ в местах впуска и на кромках.
- Сменные вставки — в нагруженных зонах (впуск, разъём, толкатели) вместо ремонта всей формы меняется быстрый элемент.
- Качество направляющих и замков — люфт ведёт к перекосу, задирам и облою задолго до износа самих гнёзд.
- Система охлаждения — при плохом охлаждении форма работает при повышенной температуре, сталь «садится», размеры уходят.
- Качество сборки и пригонки — зазоры в подвижных узлах определяют ресурс механики.
Практический ориентир: для 50 тыс. изделий форма на миллион циклов — переплата; для миллиона изделий форма «на 50 тысяч» — гарантированные простои, ремонты и брак.

Как снизить стоимость пресс-формы без потери качества
- Доработать изделие под технологию. Убрать лишние поднутрения, выровнять толщину стенок (разнотолщинность — главная причина утяжин и коробления), добавить технологические уклоны (минимум 0,5-1° на вертикальных стенках), скруглить внутренние углы, заменить глухие пазы на сквозные. Часто это самая большая экономия: одна убранная ползунная секция экономит 5–15% цены формы и снимает риск поломок на годы вперёд.
- Выбрать число гнёзд под реальный объём, а не «на вырост». Считайте не пиковую потребность, а среднегодовую и учтите, что часть гнёзд можно заглушить на время.
- Использовать сменные вставки в универсальном корпусе формы. Для семейства похожих изделий (например, линейки корпусов одного бренда) базовый корпус, механика и охлаждение делаются один раз, а меняются только формообразующие вставки — это дешевле, чем несколько отдельных форм.
- Подобрать сталь под ресурс. Для 50 тыс. изделий не нужна форма на миллион циклов с закалёнными вставками из нержавейки. Адекватный выбор стали — экономия 10-25% без потери качества отливки.
- Для малых серий — упрощённая механика с ручными вставками.
- Семейная форма — несколько разных деталей в одной пресс-форме. Один корпус, одна механика, одно охлаждение — а номенклатура растёт. Ограничение: детали должны быть совместимы по материалу, цвету и времени цикла.
- Давать полное ТЗ сразу. Изменения после начала изготовления стоят дорого: правка формообразующих после закалки — это электроэрозия, иногда заварка и повторная термообработка. Стоимость одной «поздней» правки может равняться стоимости недели проектирования.
- Разумные допуски. Жёсткие — только на функциональные размеры. Общий допуск ±0,1 мм на всю деталь без обоснования удорожает форму на 15-30%.
- Унифицировать нормали. Использовать типовые размеры плит, колонок, толкателей, а не изготавливать всё «под себя».
- Планировать ремонтопригодность. Быстросъёмные вставки и доступ к узлам дешевле в эксплуатации, даже если немного дороже при изготовлении.
Чего делать не стоит:
- Экономить на проектировании и DFM-анализе — это перекладывание риска на производство.
- Экономить на охлаждении. Каждая секунда цикла умножается на сотни тысяч деталей.
- Выбирать гнездность без учёта возможностей вашего ТПА.
- Ставить форму без запаса по износу в зонах впуска.
Почему дешёвая форма может обойтись дороже
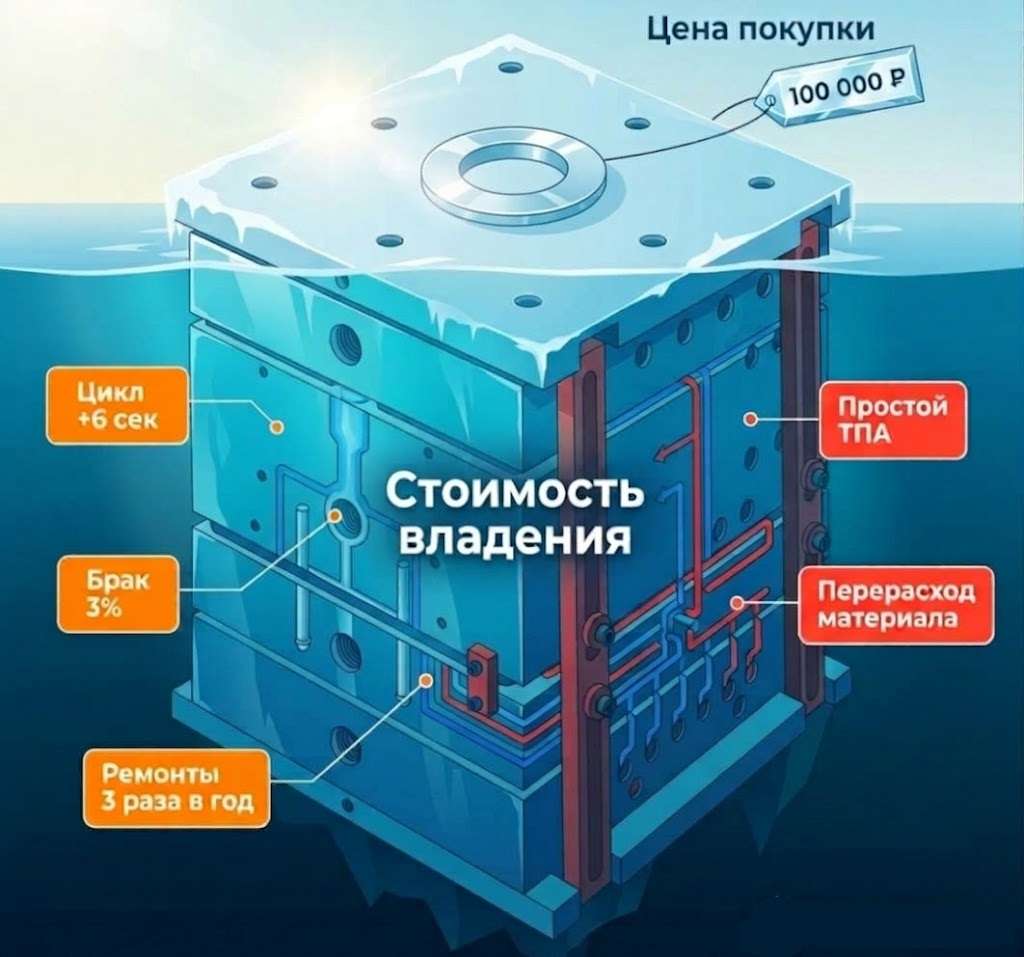
Разница в цене между «бюджетной» и качественной формой быстро «съедается»:
- длинным циклом из-за плохого охлаждения;
- браком и облоем;
- частыми ремонтами и простоями ТПА;
- коротким ресурсом;
- ручными операциями (съём литника, установка вставок);
- повышенным расходом материала на литники.
Считайте стоимость формы на одно изделие за весь срок службы, а не цену покупки.
Условный пример
| Показатель | Форма А (дешевле) | Форма Б (дороже на 30%) |
| Цикл | 30 с | 24 с |
| Ресурс | 300 тыс. | 1 млн |
| Брак | 3% | 0,5% |
| Ремонты за 2 года | 3 | 0-1 |
При выпуске 500 тыс. изделий в год форма Б окупит разницу в цене за счёт цикла и брака задолго до конца ресурса формы А.
Что стоит за этими цифрами:
- Цикл. Разница 6 секунд на деталь при 500 тыс. деталей в год — это около 830 часов машинного времени. При стоимости часа ТПА, скажем, 800-1500 ₽ экономия только на станко-часах измеряется сотнями тысяч рублей в год.
- Брак. 3% против 0,5% — это 12 500 дополнительных годных деталей в год, которые нужно произвести, плюс стоимость переработки брака, плюс риск уйти к клиенту с нестабильным качеством.
- Ремонты. Каждый ремонт — это не только работа слесаря, но и простой ТПА, переналадка, потеря темпа поставок.
Если вы сравниваете предложения российских и китайских изготовителей, учитывайте не только цену формы, но и логистику, таможню и сервис. Подробный расчёт — в статье «Российская или китайская пресс-форма».
Как получить расчёт
- Онлайн-оценка. Воспользуйтесь калькулятором расчёта стоимости пресс-форм для предварительной оценки. Это даёт порядок цифр за минуту и помогает понять, какие параметры сильнее всего влияют на бюджет.
- Точный расчёт. Пришлите:
- 3D-модель (STEP, STP, IGES) или чертёж с размерами;
- материал изделия и требования к нему (в том числе наличие наполнителя);
- годовой объём и планируемый тираж за весь срок;
- требования к внешнему виду и допускам;
- модель и параметры ТПА (усилие смыкания, межколонное расстояние, высота формы) или ограничения площадки;
- требования по маркировке, цвету, упаковке и автоматизации.
Как проходит работа над формой после того, как вы получили предложение, описано в статье «Изготовление пресс-форм для литья пластмасс: 8 этапов».
В ответ вы получите техническое предложение с концепцией формы, ценой и сроками. Чем полнее исходные данные, тем точнее цена и тем меньше вероятность, что она изменится в процессе.
Заключение
Стоимость пресс-формы — это не просто цифра в коммерческом предложении, а инвестиция в производство, которая напрямую влияет на себестоимость изделия. Как мы видели, дешёвая форма может обойтись дороже из-за длительного цикла, высокого брака и частых ремонтов. И наоборот, продуманная конструкция с правильным охлаждением, подобранной сталью и точным числом гнёзд окупается уже в первые месяцы работы.
Поэтому выбирать форму только по цене покупки — ошибка. Правильнее считать стоимость владения: цену на одно изделие с учётом цикла, брака, расхода материала, ремонтов и простоя ТПА. Дешёвая форма может казаться выгодной только в момент покупки; в производстве она часто проигрывает более дорогой за счёт длинного цикла, нестабильного качества и частых остановок.
Пресс-форма — это не просто товар, а производственный актив. И считать нужно не «сколько стоит купить», а «сколько стоит владеть» — по итоговой себестоимости детали и надёжности производства.
Если вы хотите получить точный расчёт под вашу деталь, пришлите 3D-модель и укажите тираж. Мы подготовим техническое предложение с концепцией формы и покажем, где можно сэкономить без потери качества.
Если вы ещё выбираете между готовой, подержанной и новой формой, прочитайте статью «Купить пресс-форму: готовая, б/у или под заказ».
Пресс-формы ПК «Полиформ»
Собственное производство в Нижегородской области. Подробнее о процессе на странице пресс-форм для литья под давлением.
Запросить расчёт: info@pkpf.ru, +7 (930) 2-111-000.