
Содержание
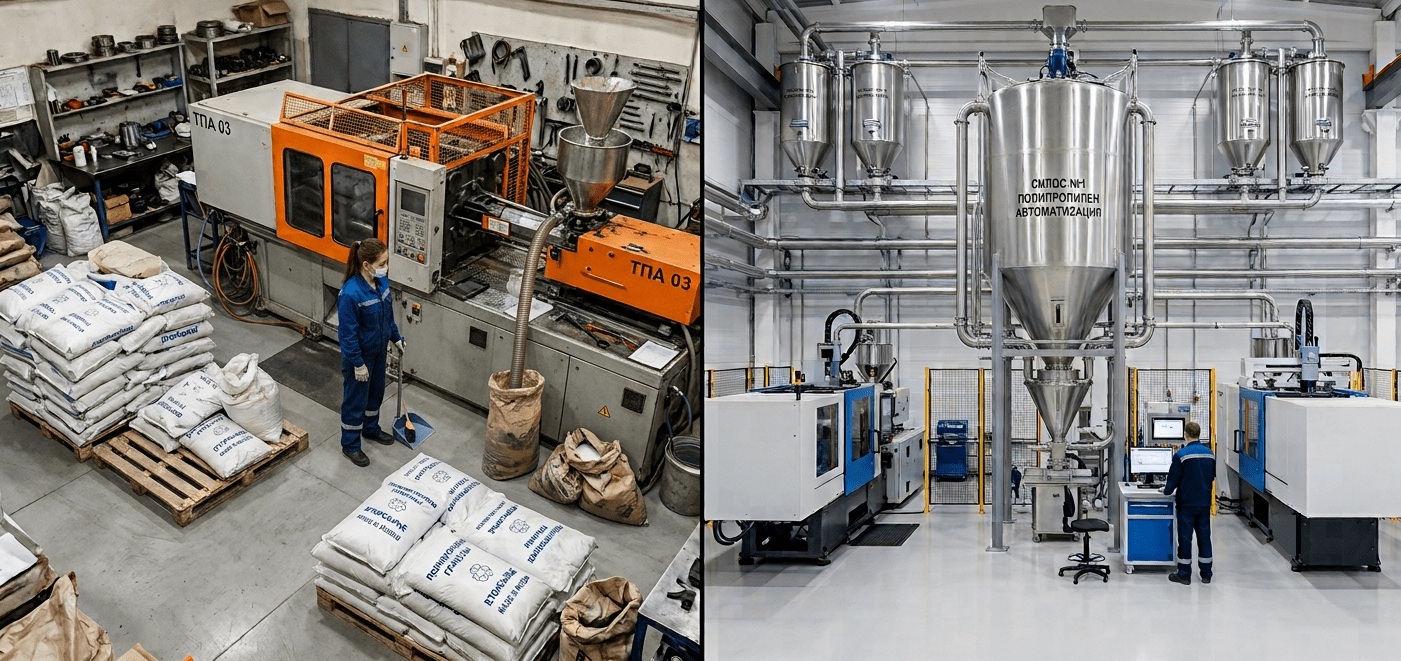
Традиционная организация подачи сырья на производстве — это десятки мешков и биг-бэгов, разбросанных по цеху, ручной труд грузчиков и операторов, неизбежные потери материала, пыль и постоянный риск ошибок при смешивании компонентов, а дорогостоящее оборудование простаивает в ожидании подачи материала. С ростом числа технологических машин — термопластавтоматов, экструдеров, экструзионно-выдувных машин — этот хаос становится критическим тормозом производства
Если в вашем цеху работает 5 и более термопластавтоматов или экструдеров, установка индивидуальных загрузчиков перестает быть эффективной. Сегодня эту проблему решают централизованные системы подачи сырья (ЦСПС), которые позволяют одному диспетчеру управлять тоннами материалов, подаваемыми к сотням станков.
В данной статье мы подробно рассмотрим, что представляют собой централизованные системы подачи сырья, для чего они используются, из каких элементов состоят, как происходит процесс их внедрения, и какие технические решения применяются при их создании.
Введение
Централизованная система подачи сырья (ЦСПС) — представляет собой полностью автоматизированный комплекс, который объединяет все этапы обращения с сырьем — от его приема и хранения до дозирования, смешивания и подачи непосредственно к нескольким точкам потребления (производственные линии, термопластавтоматы, экструдеры, сушильные бункеры, упаковочные машины). Это не просто замена ручного труда машинами, а создание единой интеллектуальной инфраструктуры, пронизывающей весь производственный процесс.
Такие системы позволяют оптимизировать логистику, минимизировать ручной труд, снизить потери материала и повысить эффективность производства. Особенно востребованы ЦСПС в пластмассовой, пищевой, фармацевтической, металлургической и химической промышленности, где требуется точное дозирование и непрерывная подача сырья.
Когда нужны централизованные системы подачи сырья?
Решение о внедрении централизованной системы не всегда очевидно. Однако есть ряд четких критериев, когда переход на такой уровень автоматизации становится не просто желательным, а экономически обоснованным и необходимым:
- При больших объемах переработки: Если на заводе перерабатывается много сырья, ручная загрузка становится неэффективной и экономически неоправданной.
- В производствах с высокими требованиями к чистоте и ГОСТ/ISO : Например, при изготовлении медицинских изделий и пищевом производстве, где критично исключить любое загрязнение.
- Работа с опасными или трудно транспортируемыми материалами (пылящие, химически активные, тяжелые): Централизованная система обеспечивает герметичную автоматизированную подачу, фильтрацию, минимизирует контакт с персоналом, снижает риски и логистические затраты.
- При частой смене материалов (переналадке) или использовании многокомпонентных смесей: Если производство выпускает широкий ассортимент изделий из разных видов сырья, система позволяет быстро и безошибочно переключаться между ними, выполнить точное дозирование (например, смешение первичного сырья с дробленкой или красителями).
- При наличии нескольких производственных линий: На крупных производствах с десятками станков централизованная система — единственный способ обеспечить всех сырьем согласованно и без сбоев
Основные элементы системы и их функции
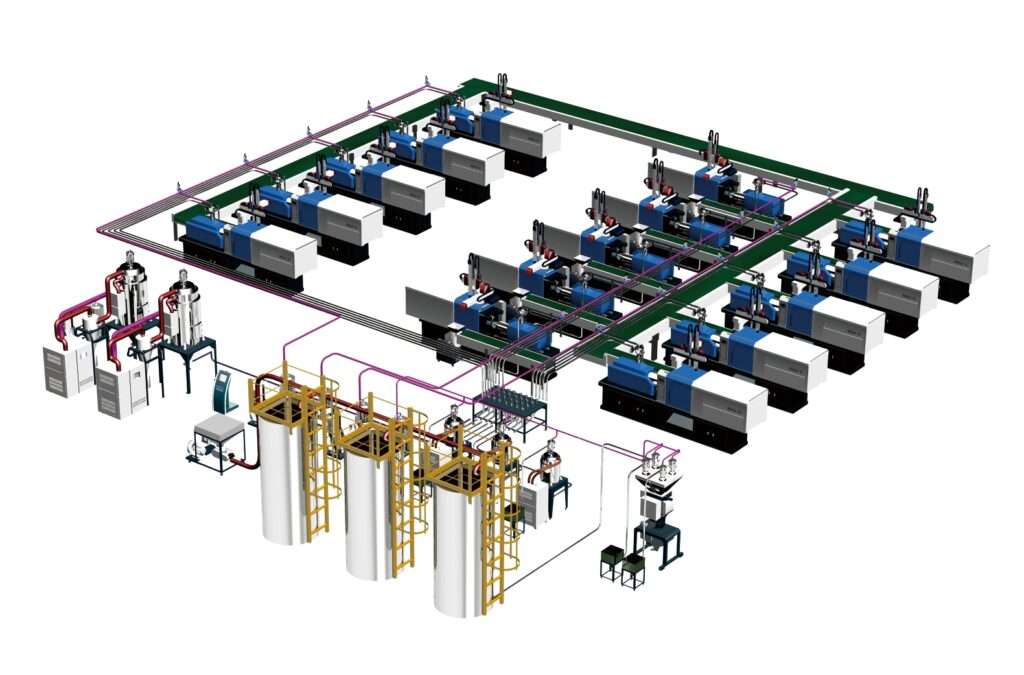
Любая ЦСПС — это сложный, но логичный инженерный комплекс, каждый элемент которого выполняет строго определенную функцию. Чтобы понять логику ее работы, давайте детально разберем каждый из семи ключевых блоков, из которых она состоит.
1. Зона хранения: Силосы, накопительные емкости, станции растаривания
Это исходная точка всей системы, обеспечивающая прием, первичную очистку и хранение сырья. От ее организации зависит бесперебойность всего производства.
- Силосы (бункеры-накопители) — это основные емкости для хранения большого объема сырья (от десятков до сотен кубометров). Они могут быть наружными, изготовленными из алюминиево-магниевого сплава, или внутренними, например, из «дышащей» антистатической ткани. Ключевая особенность современных силосов — система весового контроля и датчики уровня, которые позволяют в реальном времени отслеживать остатки сырья и автоматизировать его учет. Это исключает ошибки ручного подсчета и гарантирует своевременное пополнение запасов.
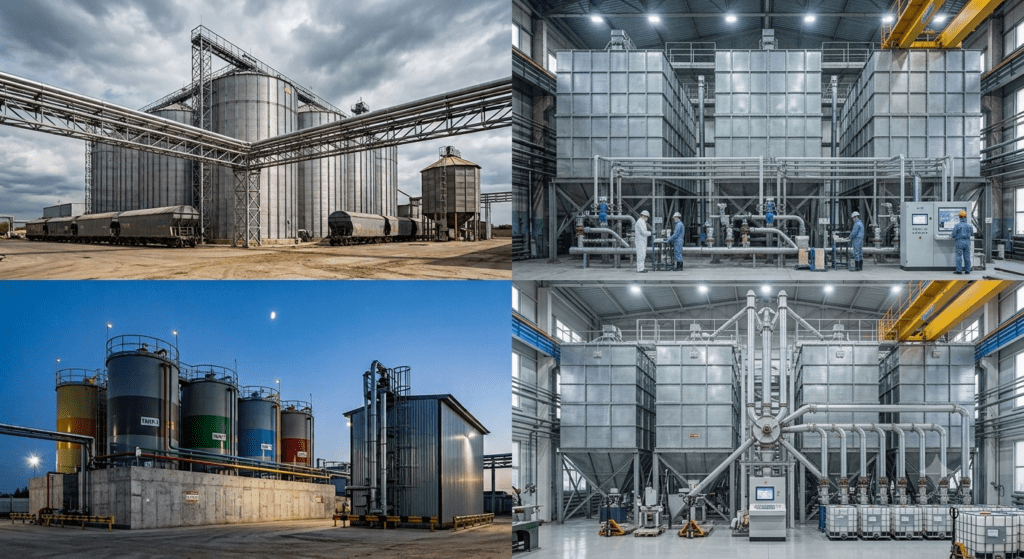
- Станции растаривания служат для загрузки сырья в силосы. Они могут быть разными в зависимости от типа тары поставки:
— Для приема сырья из полимеровозов (бестарная перевозка) силосы оснащаются специальными патрубками и панелями управления для пневматической закачки.
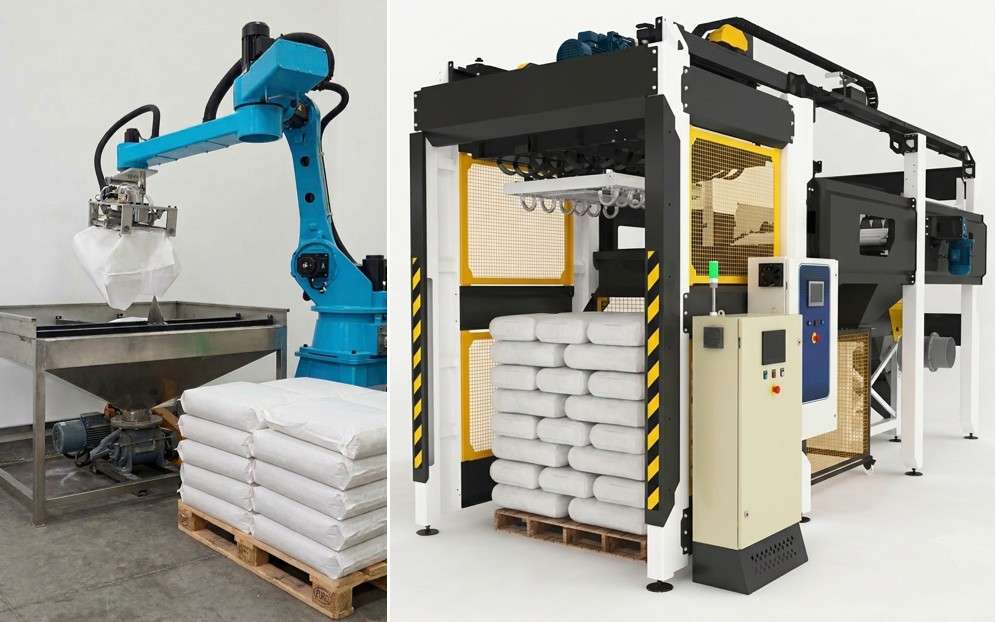
— Для биг-бэгов (мягких контейнеров) используются специализированные станции, которые могут обслуживать несколько силосов одновременно.
— Для мешков (25–50 кг) применяются автоматические станции растаривания, производительностью до 12 тонн в час. Они полностью автоматизируют процесс вскрытия мешков и высыпания сырья.
- Накопительные емкости могут использоваться как промежуточное звено для хранения небольших партий специфических материалов или для удаления поверхностной влаги перед подачей в основную магистраль.
2. Блок подготовки сырья: Установки осушения, миксеры и дозаторы
Перед тем как отправиться к производственной машине, сырье должно быть доведено до необходимых кондиций. Этот блок — «технологическая кухня» системы, где материал очищается, сушится и смешивается.
- Установки осушения критически важны для многих полимеров (например, ПА, ПЭТ), так как влага может разрушить структуру материала при переработке. Эти установки снижают остаточную влажность сырья до уровня в сотые доли процента, используя осушители с влагопоглотителями.
- Миксеры (смесители) служат для гомогенизации (равномерного смешивания) компонентов смеси. Существуют различные типы, например, горизонтальные миксеры, рассчитанные на загрузку от 100 до 200 кг. Они могут также использоваться для финальной подготовки сырья перед экструзией.
- Дозаторы — это «сердце» блока подготовки. От их точности зависит качество конечного продукта и расход дорогостоящих добавок. Гравиметрические дозаторы — наиболее точный тип, обеспечивающий дозирование компонентов с погрешностью до 0,1%. Они работают по принципу непрерывного взвешивания, что гарантирует стабильность рецептуры. Современные модели имеют съемные миксеры для быстрой и полной очистки при смене рецептуры и могут комплектоваться дополнительными шнековыми питателями.
3. Распределительный узел (раздаточный стол)
Это «диспетчерская», которая направляет нужный тип сырья от хранилищ к конкретным производственным машинам. Без этого узла централизованная система была бы просто набором труб.
Назначение: Быстрое и безошибочное направление потоков материалов от многих источников ко многим потребителям (ТПА, экструдерам).
Принцип работы: Вместо ручного переключения шлангов оператором, современные станции работают полностью автоматически. Управляются сервоприводом, который автоматически находит и соединяет пару «материал/потребитель, или использует механические «руки» (плунжеры), управляемые пневмоцилиндрами.
Управление: Оператору достаточно задать параметры на сенсорном экране, и узел автоматически выполнит все переключения, полностью исключая риск ошибки из-за человеческого фактора.
4. Транспортная магистраль: Вакуумные трубопроводы
Это «кровеносная система» производства — сеть труб, по которым полимер в виде гранул или порошка перемещается от зоны хранения к потребителям.
- Материал и конструкция: Трубопроводы, как правило, изготавливаются из нержавеющей стали для обеспечения долговечности и предотвращения загрязнения материала.
- Особенности трасс: Прокладка магистралей — сложная инженерная задача. Трубы могут проходить по стенам и потолку цеха, а также снаружи здания. Чтобы избежать ускоренного износа на поворотах, используются специальные элементы с увеличенным радиусом изгиба. На ответственных участках возможен тепловой и гидравлический расчет трубопровода для предотвращения образования конденсата и заторов.
- Принцип транспортировки: Перемещение материала происходит за счет разряжения (вакуума), создаваемого в системе. Это закрытый, герметичный способ, который исключает рассыпание, потери и загрязнение сырья.
5. Вакуумные станции (генераторы)
Это «двигатель» всей системы, создающий ту самую тягу, которая перемещает гранулы и порошок по трубам с высокой скоростью на десятки и сотни метров.
- Главные элементы и принцип работы
— Насос или вентилятор: Мощный вихревой или роторный двигатель создает поток воздуха и нужный уровень вакуума.
— Система фильтрации: Очищает воздух от пыли и мелких частиц сырья, защищая двигатель от поломки.
— Блок управления: Координирует циклы работы, регулирует мощность и переключает линии подачи через центральные станции распределения.
— Двойные станции: Часто включают резервный насос для непрерывной работы цеха 24/7
- Работа в автоматическом режиме: Современные генераторы оснащены электронным реле вакуума и соленоидными клапанами. Когда в бункере-приемнике достигается нужный уровень сырья, контроллер автоматически отключает подачу воздуха или останавливает насос.
- Дополнительные функции: Многие системы имеют функцию обратной продувки фильтра сжатым воздухом для его автоматической очистки.
6. Приемные бункеры
Это конечная точка маршрута для сырья. Они устанавливаются непосредственно на перерабатывающих станках (ТПА, экструдерах) и обеспечивают их бесперебойную работу.
- Конструкция и размещение: Приемный бункер монтируется непосредственно на загрузочное отверстие ТПА или сушилки. Сам вакуумный загрузчик (генератор) при этом может находиться отдельно.
- Основные компоненты:
Датчики уровня контролируют количество материала в бункере. Как только уровень падает до минимальной отметки, датчик подает сигнал на систему управления, и она запускает цикл загрузки. Датчики максимального уровня, наоборот, останавливают загрузку, чтобы предотвратить переполнение.
Загрузочный клапан открывается для приема новой порции сырья и закрывается, когда бункер наполнен.
- Назначение: Главная задача бункера — поддерживать постоянный запас материала у станка, обеспечивая его непрерывную работу без участия оператора. Это полностью исключает риск остановки производства из-за нехватки сырья.
7. Система управления (PLC)
Это «мозг» всей системы, главный пульт, который синхронизирует работу всех компонентов: насосов, распределителей, клапанов и датчиков.
- Аппаратная платформа: Основа системы — программируемый логический контроллер (PLC), часто от ведущих производителей, таких как Siemens (Simatic S7). Более мощные контроллеры, например, S7-300, используются для управления крупными системами с десятками потребителей.
- Интерфейс оператора: Управление осуществляется через человеко-машинный интерфейс (HMI) — обычно это промышленный сенсорный экран. На нем отображается вся информация о системе в реальном времени, и оператор может задавать производственные задания.
- Функционал: PLC решает широкий спектр задач:
— Автоматическое управление: Запускает и останавливает насосы и клапаны по сигналам от датчиков.
— Мониторинг: Отслеживает уровень сырья в силосах и бункерах, давление в системе, состояние фильтров.
— Логика и блокировки: Реализует сложную логику распределения материалов, не позволяя, например, подавать два разных материала в один бункер.
— Диагностика: В случае неисправности система сигнализирует об ошибке и часто указывает на ее возможную причину, что значительно упрощает обслуживание.
- Интеграция: Современные системы управления могут быть интегрированы в общую АСУ ТП предприятия для централизованного контроля и учета на уровне всего завода.
Таким образом, все семь элементов работают в единой связке, превращая сложный и трудоемкий процесс логистики сырья в бесшовную, автоматизированную и высокоточную операцию.
Пошаговый процесс внедрения
Шаг 1. Сбор данных и аудит
Перед проектированием необходимо собрать следующие данные:
- Тип сырья (гранулы, порошок, кристаллы, мука и т.д.).
- Химические и физические свойства (влажность, абразивность, электропроводность, взрывоопасность).
- Объемы потребления (тоннаж в смену, сутки, месяц).
- Количество потребителей (линии, машины, смесители).
- Требования к точности дозирования (±0,1%, ±1%, ±5%).
- Сроки поставки и монтажа.
- Бюджет и анализ окупаемости.
- Нормативные требования (ГОСТ, ISO, чистота для медицинского/пищевого производства).
Шаг 2. Проектирование системы
Проектирование включает несколько этапов:
- Разработка схемы транспортировки (выбор транспортировочных систем, проект трассы трубопроводов, расчет углов поворотов).
- Выбор оборудования (бункеры, дозаторы, конвейеры).
- Разработка системы управления (PLC, HMI, датчики).
- Обеспечение безопасности (аспирация, взрывозащита, блокировки).
- Расчет энергопотребления и автоматизации.
Шаг 3. Поставка, монтаж и пуско-наладка
- Выбор поставщиков
- Заказ и логистика поставки.
- Подготовка площадки (фундаменты, электрика, воздуховоды).
- Установка оборудования (транспортеры, бункеры, дозаторы).
- Подключение автоматики (PLC, датчики, аспирация).
- Пробный пуск (тестирование на стенде или с пробными партиями сырья).
- Наладка точности дозирования.
- Обучение персонала.
Поставка «под ключ» включает: изготовление металлоконструкций, подъемников, площадок обслуживания.
Шаг 4. Технологическое обслуживание
- Регулярная очистка (аспирационные фильтры, транспортеры).
- Диагностика автоматики (проверка датчиков, PLC).
- Ремонт изношенных узлов (замена шнеков, лопаток пневмотранспорта).
Преимущества и недостатки ЦСПС.
Централизованные системы подачи сырья (ЦСПС) имеют ряд существенных плюсов и минусов, которые необходимо взвесить при выборе схемы организации производства.
✅ Преимущества
| Преимущество | Описание |
| Снижение затрат и повышение эффективности | Минимизация ручного труда — автоматизация позволяет сократить штат разнорабочих и операторов; снизить человеческий фактор в ошибках. |
| Экономия сырья | Система оптимизирует расход сырья, сводя к минимуму его потери |
| Повышение качества продукции | Автоматическая подача исключает ошибки: в бункер каждой машины поступает строго определенный материал или его смесь в нужной пропорции. Это напрямую влияет на стабильность качества готовых изделий |
| Улучшение условий труда | Герметичные трубопроводы и системы фильтрации предотвращают попадание пыли в воздух цеха, а также снижают уровень шума. Отсутствие необходимости переносить тяжелые мешки или бочки. |
| Гибкость производства | Возможность быстрой переналадки на другой тип сырья без остановки линии. |
| Снижение простоев | Бесперебойная и дозированная подача материала на все станки, что повышает общую производительность |
| Освобождение производственных площадей | Вынос растарки, сушки и запасов сырья из зоны станков высвобождает до 20–30% полезной площади цеха. Это позволяет компактнее расставить оборудование, открыть свободные проходы для логистики и упростить доступ к машинам для обслуживания |
| Прозрачный учет и интеграция | Централизованные системы легко поддаются сквозному мониторингу и интеграции с ERP/MES-системами для точного контроля расхода материалов в реальном времени |
❌ Недостатки
| Недостатки | Описание |
| Высокие первоначальные инвестиции | Проектирование, закупка оборудования и монтаж требуют существенных начальных инвестиций с более длительным сроком окупаемости |
| Сложность монтажа и пусконаладки | Необходима тщательная герметизация трасс, расчёт диаметров труб и давления на каждом участке. Ошибки на этапе установки приводят к забиванию линий и перепадам давления. |
| Зависимость от единой системы | При выходе из строя компрессора или центрального блока управления останавливается подача сразу на все станки, что может парализовать производство. |
| Сложность очистки при смене материала | Переход с одного типа сырья на другой (особенно разных цветов или составов) требует тщательной очистки всей магистрали и центральных фильтров во избежание брака и смешивания компонентов |
| Абразивный износ трасс | При транспортировке высоконаполненных полимеров (например, стеклонаполненных материалов) происходит ускоренный износ изгибов материалопроводов, что требует применения специальных износостойких элементов |
Заключение
Централизованная система подачи сырья — это не просто замена ведер и мешков на трубы и насосы. Это стратегическая инвестиция в автоматизацию, качество и эффективность производства.
Она позволяет снизить зависимость от человеческого фактора, оптимизировать использование площадей, сократить потери материалов и, в конечном итоге, повысить конкурентоспособность предприятия, выводя его на уровень ведущих мировых производителей.
Проектирование и внедрение такой системы — сложный процесс, требующий профессионального подхода, начиная от сбора данных и заканчивая пусконаладкой и обучением персонала.
Инвестируя в современную ЦСП, предприятие получает не просто автоматизацию, а уверенность в стабильности и предсказуемости производства. Такие системы становятся неотъемлемым элементом конкурентоспособного производства — фундаментом, на котором строится «фабрика будущего».
Наши специалисты помогут подобрать оптимальное решение, проведут аудит вашего производства и обеспечат полный цикл — от проектирования до пуско-наладки.
Свяжитесь с нами уже сегодня https://pkpf.ru/ — и сделайте своё производство более эффективным!


