Содержание
Введение
Пресс-форма — самый дорогой и долгий элемент запуска нового пластикового изделия. От её качества зависят внешний вид и размеры деталей, время цикла, процент брака и то, сколько лет форма проработает без ремонта. При этом для заказчика процесс изготовления часто выглядит как «чёрный ящик»: отправили модель — через несколько месяцев получили форму.
Разберём все 8 этапов изготовления пресс-форм для литья пластмасс и что важно контролировать заказчику на каждом из них.
Эта статья будет полезна тем, кто впервые заказывает оснастку, а также технологам и конструкторам, которые хотят понимать, как формируется стоимость, срок и ресурс пресс-формы. Главная мысль проста: качество и экономика литья закладываются не в цехе, а ещё на этапах технического задания и проектирования. Чем раньше вы включитесь в процесс и чем точнее сформулируете требования, тем меньше будет неожиданностей при запуске серийного производства.
Ниже — последовательность этапов, которые проходит изготовление пресс-форм для литья пластмасс под давлением: от запроса и технического предложения до испытаний, сдачи и сервисного обслуживания.
Этап 1. Запрос и техническое задание
Первое, что делает конструктор пресс-форм, — смотрит не на будущую форму, а на деталь.
Заказчик передаёт:
- 3D-модель или чертёж изделия (или образец);
- материал (марку);
- годовой и общий объём выпуска;
- модель ТПА, если оборудование уже есть;
- требования к внешнему виду, допускам, поверхности.
Чем подробнее ТЗ, тем точнее предложение и меньше переделок.
Если 3D-модели нет, можно передать образец: изготовитель выполнит обмер, при необходимости проведёт реверс-инжиниринг и предложит конструкцию изделия. Также важно указать условия эксплуатации детали: нагрузку, температуру, контакт с агрессивными средами, требования к УФ-стойкости, цвету и тактильным свойствам. Эти данные напрямую влияют на выбор материала формы, схему охлаждения и допуски.
Отдельный вопрос — конфиденциальность. Модель нового изделия часто составляет коммерческую тайну, поэтому её передают после подписания соглашения о неразглашении (NDA). Это обычная практика: добросовестный изготовитель подпишет его без промедления, а право собственности на модель и будущую форму останется за заказчиком.
Этап 2. Анализ и техническое предложение
Изготовитель анализирует технологичность изделия и предлагает концепцию формы:
- число гнёзд;
- тип литниковой системы (холодная или горячая) и место впуска;
- схема разъёма;
- механика под поднутрения (ползуны, наклонные толкатели);
- материалы формообразующих;
- ориентировочный цикл и ресурс.
Здесь же часто предлагают доработки изделия, которые упростят и удешевят форму: убрать поднутрение, добавить уклоны, выровнять стенки.
Предварительную стоимость можно оценить в нашем калькуляторе пресс-форм, но точную цену даёт только КП по модели.
На этом этапе определяется не только цена оснастки, но и будущая себестоимость отливки. Например, горячий канал может увеличить стоимость формы, но сократить расход материала и время цикла в серии. Многогнёздная форма повышает производительность, но требует более сложной механики и точного баланса охлаждения. Техническое предложение — это компромисс между бюджетом, сроком, тиражом и технологичностью.
Из чего складывается цена формы и как её снизить без потери качества, мы разобрали в статье «Сколько стоит пресс-форма для литья пластмасс».
Этап 3. Договор
В договоре фиксируются:
- спецификация формы: стали, твёрдость, комплектующие, горячий канал;
- гарантированный ресурс и срок гарантии;
- сроки по этапам;
- порядок испытаний и приёмки, количество пробных отливок;
- передаваемая документация;
- порядок внесения изменений в изделие.
Договор — это инструмент управления рисками. Чем конкретнее описаны материалы, комплектующие, критерии приёмки и порядок согласования изменений, тем меньше спорных ситуаций при сдаче. Если изделие может измениться после запуска, лучше заранее прописать, как будут оцениваться доработки и в какие сроки они могут быть выполнены.
Этап 4. 3D-проектирование
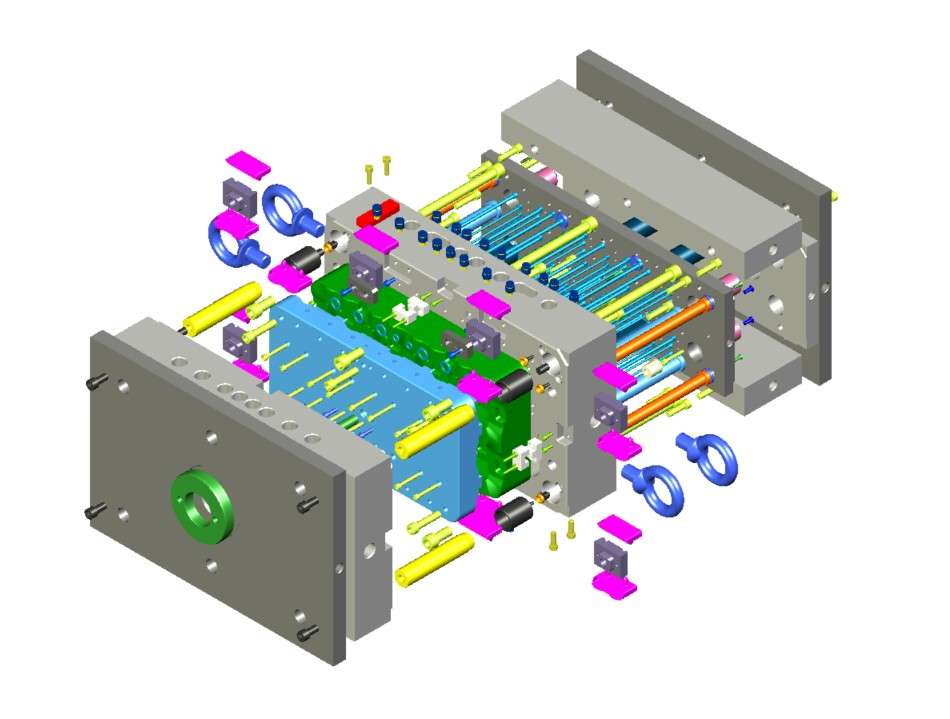
- Проектирование формообразующих с учётом усадки выбранного материала.
- Расчёт литниковой системы, охлаждения, выталкивания, вентиляции.
- Компьютерный анализ литья — заполнение, усадка, коробление — для сложных изделий.
- Деталировка и спецификация.
- Согласование 3D-модели формы с заказчиком.
Это ключевая точка, где изменения стоят относительно недорого. После согласования 3D-модели начинается обработка металла, и любые правки становятся значительно дороже.
Важно внимательно проверить, когда вам прислали модель формы на согласование:
- где проходит линия разъёма и не попадает ли она на видовую поверхность;
- где останутся следы впуска и толкателей;
- систему охлаждения;
- какая маркировка появится на изделии: номер гнезда, знак материала, «часики» с датой изготовления, логотип;
- как изделие будет сниматься — выпадать само или забираться роботом;
- совпадает ли посадочная часть формы с вашим ТПА: центрирующее кольцо, крепление, выталкиватель.
Этап 5. Изготовление
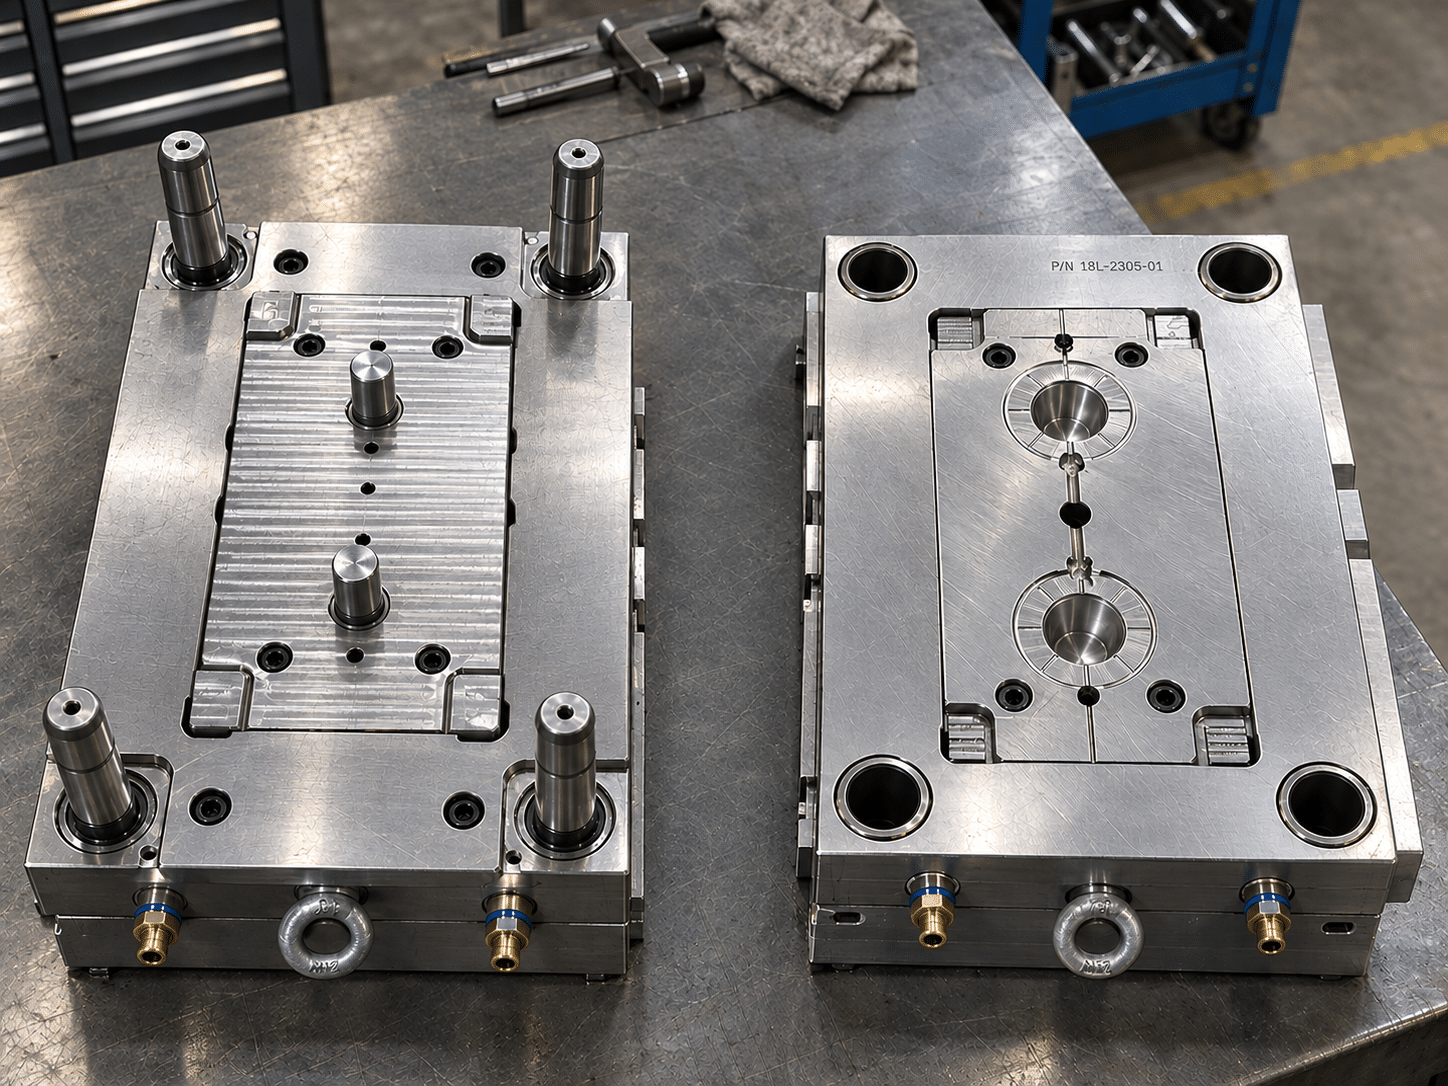
- Заготовки из сертифицированных сталей: 40Х, 40Х13, Х12МФ, P20, H13, 420SS, S136, 1.2344.
- Механообработка на станках с ЧПУ: черновое и чистовое фрезерование, высокоскоростная обработка формообразующих.
- Электроэрозионная обработка — глубокие пазы, тонкие рёбра, острые внутренние углы.
- Термообработка — закалка до требуемой твёрдости.
- Шлифование, полировка, текстурирование.
- Стандартные комплектующие: HASCO, Fodesco, INTOS, горячие каналы YUDO.
- Сборка: пригонка разъёма, проверка подвижности механизмов, опрессовка каналов охлаждения.
На каждом этапе — контроль размеров. Микронная точность формообразующих определяет точность изделия.
Марка стали выбирается под конкретные условия: материал изделия, абразивность наполнителя, требуемый тираж, сложность полировки и необходимость текстуры. Например, для крупносерийного производства и стеклонаполненных пластиков могут потребоваться более износостойкие стали и дополнительное упрочнение.
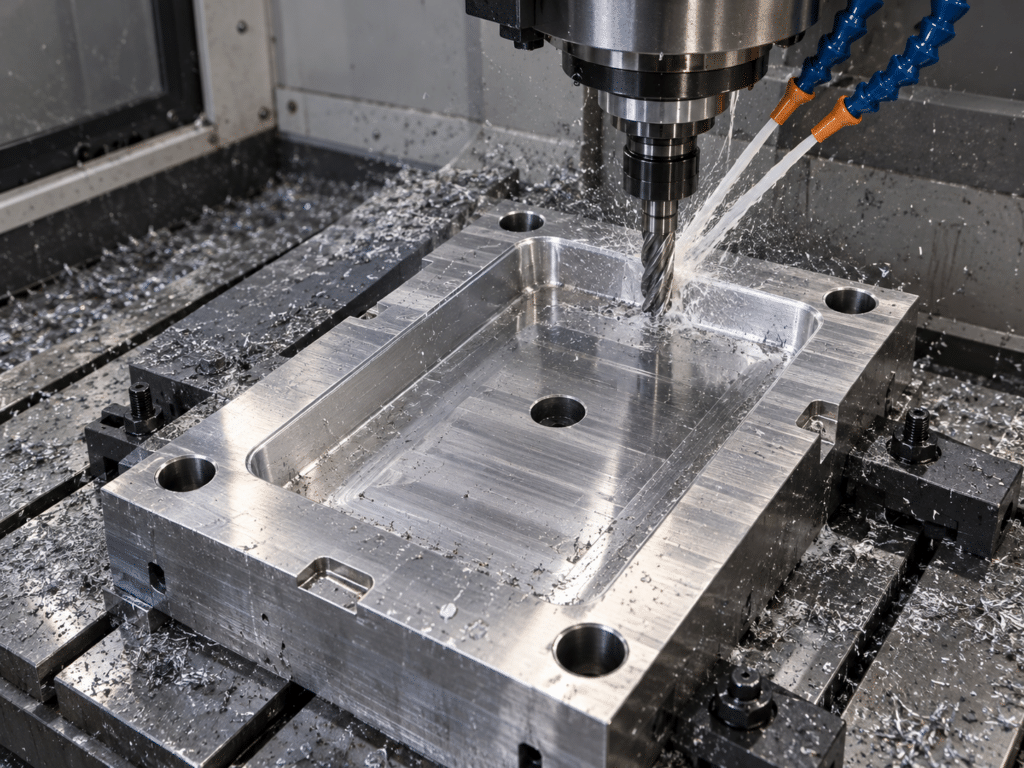
Работы на этом этапе идут параллельно. Пока обрабатываются формообразующие, закупаются стандартные комплектующие и горячий канал, изготавливаются плиты пакета. Самая длинная цепочка — у формообразующих: черновая обработка, закалка, чистовая обработка, полировка или текстура. Именно она определяет общий срок. Поэтому изменение изделия в этот момент особенно болезненно: оно отбрасывает назад самую длинную и дорогую часть работы.
Этап 6. Испытания (T0)
Форму устанавливают на ТПА:
- отрабатывают режимы литья;
- отливают пробную партию;
- проверяют размеры, внешний вид, работу механизмов и охлаждения.
По результатам при необходимости вносят корректировки и проводят повторные испытания (T1).
Испытания нужны не только для проверки работоспособности формы. Он подтверждает стабильность размеров, повторяемость цикла, отсутствие облоя, коробления и других дефектов. Если на этом этапе выявлены отклонения, их устраняют до передачи формы в серийную эксплуатацию.
После каждого испытания изготовитель составляет протокол замечаний: что исправить в форме, а что — в режимах литья. Замечания полезно сразу разделить на две группы. Отклонения от согласованной модели и договорных требований изготовитель исправляет за свой счёт. Новые пожелания по изделию — сдвинуть ребро, изменить логотип, добавить отверстие — это уже доработка, которую оценивают и согласуют отдельно.
Этап 7. Сдача и отгрузка
Заказчику передаются:
- пресс-форма;
- пробные изделия;
- протоколы измерений;
- комплект документации по СКД: чертежи, спецификации, сертификаты на материалы;
- рекомендованные режимы литья;
- инструкция по обслуживанию и перечень быстроизнашиваемых деталей.
При необходимости — обучение персонала.
Полный комплект документации важен для самостоятельного обслуживания формы, заказа запасных частей и повторного изготовления оснастки в будущем. Если форма передаётся вместе с документацией, заказчик меньше зависит от изготовителя и может быстрее реагировать на изменения производства.
Перед отгрузкой форму готовят к перевозке: продувают и осушают каналы охлаждения, наносят антикоррозионное покрытие, устанавливают транспортную планку, которая не даёт половинам раскрыться в пути, и закрепляют на поддоне или в ящике. Если форма поедет сразу на ваш ТПА, заранее договоритесь, кто проведёт первую установку и запуск на вашем оборудовании.
Этап 8. Сервис
- Гарантийное обслуживание.
- Постгарантийный ремонт.
- Изготовление запасных частей.
- Доработки при изменении изделия.
Сервис лучше планировать заранее. Уточните, какие детали являются быстроизнашиваемыми, есть ли на них чертежи, как быстро изготовитель может поставить запчасти и выполнить ремонт. Это особенно важно для форм, которые работают в интенсивном режиме или отливают изделия с абразивными наполнителями.
Сроки изготовления пресс-форм
| Тип формы | Ориентировочный срок |
| Простая одногнёздная, холодный канал | От нескольких недель |
| Средняя сложность, несколько гнёзд | 1,5–2,5 месяца |
| Многогнёздная с горячим каналом и механикой | 2–4 месяца и более |
Точный срок фиксируется в КП и договоре. Больше всего времени занимают проектирование, обработка и термообработка формообразующих.
На срок влияют не только сложность формы, но и загрузка производства, наличие стандартных комплектующих, скорость согласования 3D-модели и необходимость испытаний. Если сроки критичны, можно рассмотреть поэтапный запуск: сначала пилотная форма или упрощённая оснастка, затем серийная.
Изготовление длится недели и месяцы, и больше всего в это время раздражает неизвестность. Договоритесь с изготовителем о контрольных точках, на которых он сообщает о статусе проекта:
- утверждена 3D-модель формы — проект передан в производство;
- закуплены сталь, комплектующие и горячий канал;
- формообразующие прошли черновую обработку и закалку;
- форма собрана, назначена дата испытаний T0;
- испытания проведены, образцы отправлены на утверждение.
На каждой точке полезно получать фотографии и короткий комментарий. Это дисциплинирует обе стороны и позволяет заранее увидеть, если срок начинает сдвигаться, а не узнать об этом в день плановой сдачи.
Как выбрать изготовителя
- Собственное производство, а не перепродажа.
- Конструкторский отдел и анализ литья.
- Возможность испытаний на своих ТПА.
- Гарантия на ресурс, прописанная в договоре.
- Портфолио аналогичных форм и отзывы.
Подробный чек-лист — в статье «Купить пресс-форму: готовая, б/у или на заказ».
Дополнительно стоит уточнить, как организован контроль качества, есть ли измерительное оборудование, кто отвечает за испытания и как ведётся коммуникация по изменениям. Хороший изготовитель не просто выполняет чертёж, а предлагает решения, которые снижают стоимость литья и риски брака.
Если вы выбираете между российским и китайским изготовителем, сравните полную стоимость и риски по статье «Российская или китайская пресс-форма».
Заключение
Изготовление пресс-формы — это не разовая покупка, а инвестиция в серийное производство пластикового изделия. Ошибки на этапе ТЗ, непродуманная конструкция или экономия на материалах формообразующих могут привести к браку, длительным простоям и дорогим доработкам. Поэтому так важно проходить все 8 этапов последовательно: от технического задания и анализа технологичности до 3D-проектирования, изготовления, испытаний и передачи документации.
Ключевые точки контроля для заказчика — подробное ТЗ, согласование 3D-модели формы, понимание спецификации сталей и комплектующих, участие в испытаниях и приёмка полного комплекта документации. Если выбрать изготовителя с собственным производством, конструкторским отделом и возможностью испытаний на ТПА, процесс становится прозрачным, а форма — надёжным инструментом для выпуска качественных изделий.
Мы проектируем и производим пресс-формы для литья под давлением на собственном производстве в Дзержинске (Нижегородская область). Гарантированный ресурс, полная документация, постгарантийное обслуживание.
Получить расчёт стоимости и сроков: info@pkpf.ru, +7 (930) 2-111-000.